

Als Lieferant von dünnen Metallstempelteilen verstehe ich die entscheidende Rolle, die Flatheit in der Qualität und Funktionalität dieser Komponenten spielt. In der Welt der Präzisionsherstellung kann selbst die geringste Abweichung von der Flachheit zu erheblichen Problemen wie unsachgemäßem Anpassung, verringerter Leistung und erhöhter Verschleiß führen. In diesem Blog -Beitrag werde ich einige praktische Tipps und Strategien zur Verbesserung der Flachheit von Teilen mit dünnen Metallstempeln teilen, die auf meiner jahrelangen Erfahrung in der Branche basieren.
Verständnis der Faktoren, die die Flachheit beeinflussen
Bevor wir uns mit den Lösungen befassen, ist es wichtig, die verschiedenen Faktoren zu verstehen, die die Flachheit von dünnen Metallstempelteilen beeinflussen können. Diese Faktoren können weitgehend in drei Hauptbereiche eingeteilt werden: Materialeigenschaften, Stempelprozess und Stempelvorgänge.
Materialeigenschaften
Die Art des verwendeten Metalls und seine inhärenten Eigenschaften haben einen erheblichen Einfluss auf die Flachheit der gestempelten Teile. Metalle mit hoher Duktilität und niedriger interner Stress halten während des Stempelprozesses im Allgemeinen häufiger die Flachheit aufrechterhalten. Zum Beispiel sind Aluminiumlegierungen für ihre gute Formbarkeit und relativ geringe Innenspannung bekannt, was sie zu einer beliebten Wahl für das Stempeln von dünnem Metall macht. Andererseits können Metalle mit hohem Kohlenstoffgehalt oder komplexen Mikrostrukturen anfälliger für Verziehen und Verzerrungen sein.
Stempelprozess
Der Stempelprozess selbst kann Spannungen und Verformungen einführen, die die Flachheit der Teile beeinflussen. Faktoren wie das Design, die Stanzkraft und die Stempelgeschwindigkeit müssen sorgfältig kontrolliert werden. Eine schlecht gestaltete Würfel kann eine ungleiche Druckverteilung auf dem Metallblech verursachen, was zu einer lokalen Verformung führt. Übermäßige Stanzkraft kann auch dazu führen, dass sich das Metall dehnt und verzieht, während eine unangemessene Stempelgeschwindigkeit zu einer unvollständigen Formung oder einer ungleichmäßigen Kühlung führen kann.
Post - Stempelvorgänge
Post -Stempelvorgänge wie Wärmebehandlung, Biegung und Schweißen können sich auch auf die Flachheit der Teile auswirken. Die Wärmebehandlung kann beispielsweise interne Belastungen lindern, aber wenn sie nicht korrekt ausgeführt wird, kann sie auch durch ungleiche Erhitzen und Kühlung zu Verzerrungen führen. Biegevorgänge müssen genau kontrolliert werden, um das Biegen oder Unterbeugen zu vermeiden, was zu Problemen mit Flatheit führen kann.Schweißen kleine dünne MetallteileKann zusätzliche Spannungen und Verzerrungen einführen, insbesondere wenn die Schweißparameter nicht optimiert sind.
Strategien zur Verbesserung der Flachheit
Nachdem wir nun ein besseres Verständnis der Faktoren haben, die die Flatheit beeinflussen, lassen Sie uns einige Strategien zur Verbesserung untersuchen.
Materialauswahl und Vorbereitung
- Wählen Sie das richtige Material: Wählen Sie Metalle mit geeigneten Eigenschaften für den Stempelprozess aus. Berücksichtigen Sie Faktoren wie Duktilität, Festigkeit und Innenspannungsniveau. Wenden Sie sich an Materiallieferanten, um die besten Ratschläge zum entsprechenden Material für Ihre spezifische Anwendung zu erhalten.
- Glühen: Annealing ist ein Wärmebehandlungsprozess, der vor dem Stempeln innere Spannungen im Metallblech lindern kann. Dies kann dazu beitragen, die Flachheit der endgültigen Teile zu verbessern. Der Glühprozess muss jedoch sorgfältig kontrolliert werden, um ein gleichmäßiges Erhitzen und Abkühlen zu gewährleisten.
Designen und Wartung sterben
- Optimieren Sie das Design: Arbeiten Sie mit erfahrenen Designer zusammen, um Stanze zu erstellen, die eine gleichmäßige Druckverteilung auf dem Metallblech liefern. Der Würfel sollte so ausgelegt sein, dass die Spannungskonzentrationen minimiert und die ordnungsgemäße Bildung der Teile sichergestellt werden.
- Regelmäßige Wartung: Inspizieren und behalten Sie die Stanze regelmäßig auf, um ihre Genauigkeit und Funktionalität zu gewährleisten. Abgenutzte Sterben können ungleichmäßiges Stanzen und Verformungen verursachen, was zu Problemen mit Flachheit führt. Ersetzen Sie alle beschädigten oder abgenutzten Komponenten umgehend.
Stempelprozessoptimierung
- Kontrollstanzkraft: Verwenden Sie eine Stanzkraft, die für die Dicke und Art des Metalls geeignet ist, das gestempelt wird. Übermäßige Kraft kann dazu führen, dass sich das Metall dehnt und verzerrt, während eine unzureichende Kraft zu einer unvollständigen Formung führen kann.
- Stempelgeschwindigkeit einstellen: Die Stempelgeschwindigkeit sollte optimiert werden, um die ordnungsgemäße Formung und Kühlung der Teile sicherzustellen. Eine langsame Stempelgeschwindigkeit kann es dem Metall ermöglichen, gleichmäßiger abzukühlen, wodurch das Risiko eines Verziehens verringert wird.
- Verwenden Sie Dämpfungsmaterialien: Das Platzieren von Dämpfungsmaterialien zwischen dem Stempel und dem Metallblech kann dazu beitragen, einen Teil der Stanzkraft zu absorbieren und die Auswirkungen auf das Metall zu verringern, wodurch die Flachheit verbessert wird.
Post - Stempelvorgänge
- Präzisionsbiegung: Verwenden Sie bei der Durchführung von Biegevorgängen Präzisionsbiegegeräte und -vorrichtungen, um genaue Biegewinkel und -abmessungen zu gewährleisten. Dies kann dazu beitragen, die Flachheit der Teile aufrechtzuerhalten.
- Kontrolliertes Schweißen: Wenn Schweißen erforderlich ist, verwenden Sie geeignete Schweißtechniken und Parameter, um die Einführung von Spannungen und Verzerrungen zu minimieren. Beispielsweise kann die Verwendung einer niedrigen Wärmeeingangsschweißmethode das Risiko eines Verziehens verringern.
- Stresslinderung: Nach dem Stempeln und jedem Post -Stempelvorgang führen Sie Stress durch und lindern Sie die Wärmebehandlung, um etwaige Restspannungen in den Teilen zu entfernen. Dies kann dazu beitragen, die lange Frist und Stabilität der Komponenten zu verbessern.
Qualitätskontrolle und Inspektion
Die Implementierung eines umfassenden Qualitätskontroll- und Inspektionssystems ist wichtig, um die Flachheit von dünnen Metallstempelteilen zu gewährleisten.
In - Prozessinspektion
- Visuelle Inspektion: Führen Sie während des Stempelprozesses regelmäßige visuelle Inspektionen durch, um offensichtliche Anzeichen von Verformungen oder Verzerrungen zu erkennen. Dies kann dazu beitragen, Probleme frühzeitig zu identifizieren und Korrekturmaßnahmen zu ergreifen.
- Dimensionale Inspektion: Verwenden Sie Präzisionsmesswerkzeuge wie Bremssättel und Mikrometer, um die Abmessungen der Teile in verschiedenen Phasen des Prozesses zu messen. Überprüfen Sie Abweichungen von den angegebenen Toleranzen und passen Sie den Prozess entsprechend an.
Endinspektion
- Flachness -Messung: Verwenden Sie spezielle Flachness -Messgeräte wie Oberflächenprofilometer oder optische Messsysteme, um die Flachheit der endgültigen Teile genau zu messen. Vergleichen Sie die gemessenen Werte mit den erforderlichen Spezifikationen, um die Einhaltung der Einhaltung zu gewährleisten.
- Funktionstests: Führen Sie neben der dimensionalen Inspektion Funktionstests an den Teilen durch, um sicherzustellen, dass sie den Leistungsanforderungen entsprechen. Dies kann dazu beitragen, alle Probleme mit versteckter Flachheit zu identifizieren, die die Funktionalität der Komponenten beeinflussen können.
Abschluss
Die Verbesserung der Flachheit von Teilen mit dünnem Metall erfordert einen umfassenden Ansatz, der die Auswahl der Materialien, das Design, die Stempelprozessoptimierung, die Stempelvorgänge und die Qualitätskontrolle berücksichtigt. Durch die sorgfältige Kontrolle dieser Faktoren und die Implementierung der in diesem Blog -Beitrag beschriebenen Strategien können Sie die Flachheit und Qualität Ihrer dünnen Metallstempelteile erheblich verbessern.

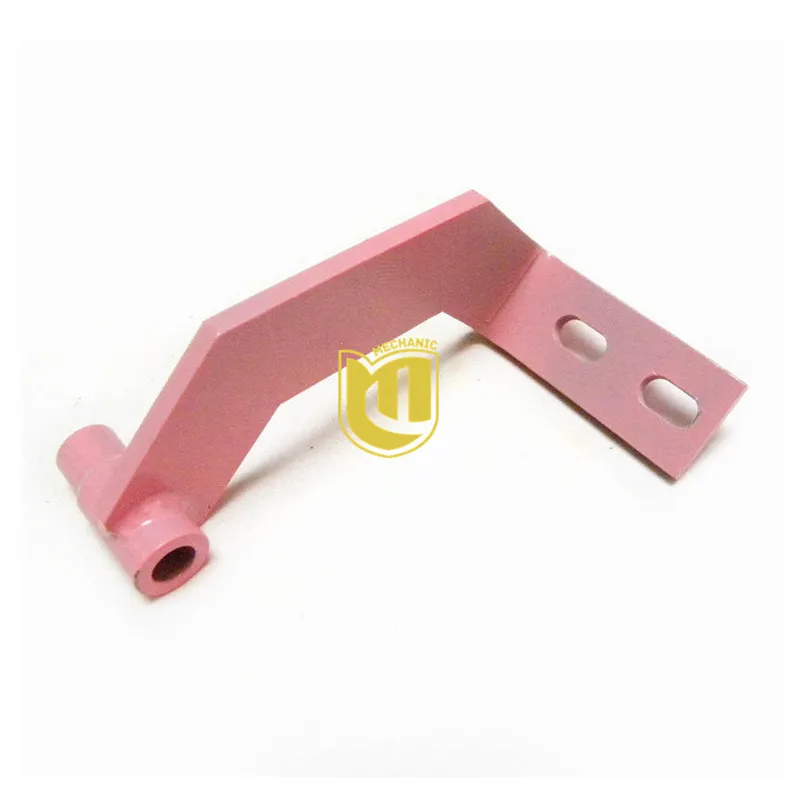
Wenn Sie eine hohe Qualität benötigenDünne MetallstempelteileWir sind hier, um zu helfen. Unser Expertenteam verfügt über umfangreiche Erfahrung im Bereich Dünnmetallstempeln und bietet Ihnen maßgeschneiderte Lösungen, um Ihre spezifischen Anforderungen zu erfüllen. Kontaktieren Sie uns noch heute, um eine Diskussion über Ihr Projekt zu beginnen und zu erforschen, wie wir zusammenarbeiten können, um die besten Ergebnisse zu erzielen.
Referenzen
- "Handbuch für Metallforming" - Society of Manufacturing Engineers
- "Precision Stamping Technology" - Journal of Manufacturing Science and Engineering